
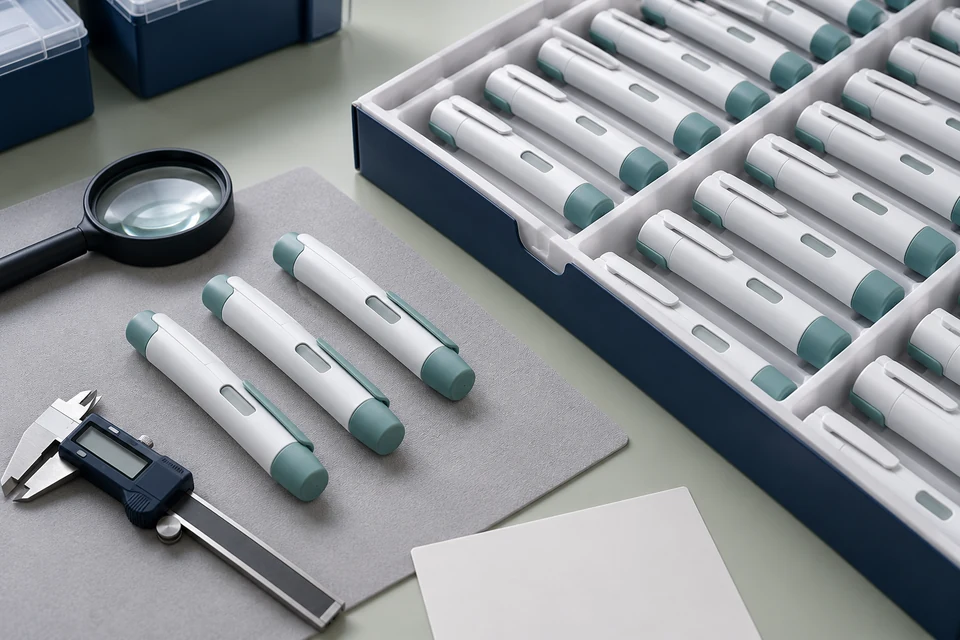
Esta guía explica conceptos de compras y planificación de calidad. No prescribe una regla de AQL, tamaño de muestra, defecto crítico ni decisión de lanzamiento para un dispositivo o mercado específico.
¿Qué significa AQL para un lote de bolígrafos de inyección entrantes?
AQL indexa un esquema de muestreo para la aceptación de lotes; No describe el porcentaje exacto de defectos dentro de un envío aceptado.
ISO 2859-1:2026 aborda la inspección por atributos para una serie continua de lotes. El plan vincula el tamaño del lote, el nivel de inspección y el AQL con un código de tamaño de muestra y números de aceptación o rechazo. La norma también utiliza normas de cambio para que la gravedad de la inspección pueda responder al historial de los lotes presentados. Un comprador debe registrar la edición utilizada porque la 2026 tercera edición sustituyó a la edición 1999 y sus enmiendas.
El muestreo por aceptación toma una decisión probabilística a partir de una muestra. Genera riesgos tanto para productores como consumidores que deben ser comprendidos por el equipo responsable de calidad. Un lote aceptado puede seguir conteniendo unidades no conformes, y un lote conforme puede ser rechazado por el plan. Por tanto, AQL debería situarse dentro de un sistema de control de proveedores más amplio. No puede sustituir una especificación adecuada, un proceso capaz, trazabilidad, retroalimentación de quejas o control especial para una característica en la que un plan de muestreo no proporciona una protección aceptable.
Identificadores de planos para registrar
- Edición estándar y tipo de plano
- Tamaño del lote y nivel de inspección
- Código de índice AQL y tamaño de muestra
- Reglas de aceptación, rechazo y cambio
¿Cómo deberían definirse el lote y la muestra aleatoria?
Una decisión útil de muestreo comienza con un lote que representa un contexto controlado de producción y trazabilidad, seguido de un método de selección genuinamente aleatorio.
Defina el proveedor, el lugar de fabricación, el número de componente, la revisión, el material o color cuando corresponda, el periodo de producción y el identificador de trazabilidad. Evita combinar unidades de diferentes moldes, cavidades, procesos o revisiones cuando esa mezcla impide una disposición significativa. Si el envío contiene varios sublotes trazables, indica si cada uno se inspecciona por separado o cómo los trata el plano.
La selección aleatoria debería llegar a todo el lote, no solo a los cartones más cercanos a la puerta. Registrar la ubicación de cajas o palés y el método utilizado para seleccionar unidades. Una muestra de conveniencia puede pasar por alto defectos agrupados y no respalda la decisión estadística planificada. Proteger las muestras de daños durante la retirada y preservar su identidad mediante la inspección. Para pruebas destructivas o funcionales, define si las unidades muestreadas vuelven a estar en stock. Si un proveedor vuelve a enviar un lote rechazado tras clasificarlo o rehacerlo, mantén la disposición original, el registro de rework y la nueva identidad del lote conectados en lugar de tratar el envío como una primera presentación intacta.
Campos de registro de lotes
- Proveedor, sitio y proceso
- Número de pieza, revisión y lotes de componentes
- Trazabilidad de envíos y producción
- Ubicaciones de muestreo e identidades de unidades seleccionadas
¿Cómo deberían establecerse las categorías de defectos y los métodos de inspección?
Clasifica las características según el riesgo del dispositivo y el impacto en la especificación, y luego utiliza un método de inspección capaz de detectar la inconformidad definida.
Una marca cosmética, una dimensión que afecta la retención del cartucho y una característica que puede impedir la administración de la dosis no tienen la misma consecuencia. Define cada no conformidad en términos observables y conéctala con el dibujo, la especificación o la norma visual aprobada. Evita etiquetas como mayor o menor sin un ejemplo escrito o una regla de decisión. Los equipos responsables de calidad e ingeniería deben identificar características que requieran un control especial fuera de un plan rutinario de AQL.
Confirma que los medidores, los accesorios y las condiciones visuales son adecuados. Un plano de muestra no puede corregir un sistema de medición que no pueda distinguir partes conformes de no conformes. Registrar calibración, resolución, iluminación, aumento y cualificación del operador según corresponda. La inspección de atributos produce una decisión conforme o no conforme, mientras que los datos variables pueden proporcionar información diferente sobre la distribución del proceso. Elige el método que soporte el requisito. Mantén separadas las pruebas destructivas, las pruebas funcionales y las revisiones de apariencia cuando usen muestras o reglas de disposición diferentes.
Revisión de características
- Definición de requisitos y defectos
- Riesgo y efecto del dispositivo aguas abajo
- Método de inspección y capacidad de medición
- Disposición de la muestra y ruta de escalada
Matriz de revisión de evidencias
| Capa de decisión | Definición requerida | Error común a evitar |
|---|---|---|
| Lot | Límite de producción y envío rastreables | Combinación de revisiones o historiales de procesos no relacionados |
| Ejemplo | Selección aleatoria en todo el solar accesible | Llevar solo cajas convenientes o unidades de capa superior |
| Característica | Requisito observable y método capaz | Uso de etiquetas de defectos vagas sin ejemplos |
| Plan | Edición, nivel, AQL y procedimiento de conmutación | Tratar el AQL como la tasa de defectos permitida en un solo lote |
| Disposición | Registros de aceptación, rechazo, reelaboración y reenvío | Borrar el primer rechazo tras ordenar |
¿Qué pruebas del proveedor deberían acompañar la inspección entrante?
La inspección entrante debe utilizar los registros y conocimientos del proceso del proveedor sin convertir un certificado en una decisión automática de liberación.
Solicita la especificación de compra, revisión aprobada, certificado o registro de prueba cuando sea necesario, trazabilidad del lote y cambio de estado. Revisa si la evidencia del proveedor cubre la misma característica y el mismo lote que la decisión de receptor. Una declaración genérica de material o un informe dimensional anterior puede respaldar la calificación del proveedor, pero no establece que el envío actual cumpla con todos los requisitos del dispositivo.
Utiliza el historial de inspección para gestionar la relación. ISO 2859-1:2026 incluye cambiar de concepto para una serie continua de lotes; Aplícalas mediante un procedimiento controlado en lugar de una reducción informal de muestras. Un lote fallido necesita contención documentada, disposición, respuesta del proveedor y evaluación de las unidades ya utilizadas. Bajo la QMSR de la FDA, los fabricantes de dispositivos terminados necesitan controles y registros de calidad aplicables. El acuerdo de calidad debe asignar responsabilidades de notificación, desviación, retrabajo, reenvío y conservación de registros. La reducción de la inspección no elimina la obligación del proveedor de cumplir con la especificación ni la responsabilidad del comprador respecto a la decisión del dispositivo terminado.
Paquete de pruebas
- Especificación aprobada y revisión de compra
- Registros específicos de proveedores por lote
- Resultado y destino entrante
- Acciones correctivas, historial de cambios y tendencias
¿Por qué una muestra puede pasar por alto una unidad defectuosa?
Una muestra no puede contener defectos observados incluso cuando existen unidades no conformes en la población. La probabilidad depende de las suposiciones muestrales y no es igual a la etiqueta AQL.
Consideremos un ejemplo binomial editorial con 80 observaciones independientes y una probabilidad constante del 1% de no conformidad por observación. La probabilidad de detectar al menos uno es 1 − 0.99⁸⁰, aproximadamente un 55.2%; la probabilidad de no observar ninguno es aproximadamente del 44.8%. Estos son cálculos ilustrativos transparentes, no un plan de muestreo ISO 2859-1, un tamaño de muestra recomendado ni datos de inspección de fábrica.
Un lote finito muestreado sin reemplazo puede requerir un modelo de probabilidad diferente, y los defectos agrupados pueden violar la suposición de independencia. El ejemplo explica por qué cero defectos observados no demuestra un envío sin defectos. El NIST describe el muestreo por aceptación como una decisión sobre la disposición del lote. Su propósito debe distinguirse de estimar la calidad exacta del lote o de demostrar la capacidad de proceso a largo plazo.
Indique el modelo antes de usar el número
- Población y método de muestreo
- Supuestos de independencia o lotes finitos
- Evento de detección calculado
- Límites de la conclusión resultante
¿Cómo debe contenerse y distribuirse un lote fallido?
Pongan en cuarentena el lote afectado, conserven el registro original de inspección y autoricen una disposición documentada antes de que se utilice el material. Un fallo en la inspección debe seguir siendo rastreable tras la clasificación, retrabajo o reenvío.
Registra la característica, las identidades de los muestras, el método, las no conformidades observadas y la regla de aceptación que desencadenó la decisión. Identificar material y unidades relacionadas ya introducidas en ensamblaje. Asignar la responsabilidad de la investigación del proveedor y evaluar si el hallazgo cambia el estado de lotes anteriores. Una solicitud de desviación debe indicar el requisito y el alcance permitido, en lugar de revisar silenciosamente el criterio de inspección.
Si se aprueba la clasificación o retrabajo, definir su método, capacidad de medición, segregación y verificación. Conservar el nuevo enlace de trazabilidad y la decisión de reenvío. La inspección de atributos entrantes no sustituye la verificación de precisión de dosis, el trabajo de cierre de contenedores, las pruebas de fuerza ni la validación del diseño. Esas actividades responden a diferentes preguntas sobre productos. Concluye la decisión de recepción con una liberación autorizada, devolución u otra disposición aprobada y conserva la evidencia en el historial de rendimiento del proveedor.
Cierra el ciclo con un registro auditable
- Alcance de contención e inventario afectado
- Disposición autorizada y fundamento
- Reestructuración o verificación de ordenación
- Respuesta del proveedor y actualización del historial de inspección
Preguntas frecuentes
¿Significa AQL que el proveedor puede enviar ese porcentaje de defectos?
No. AQL indexa un esquema de muestreo por aceptación y se relaciona con el rendimiento medio del proceso en el sistema. No es permiso para enviar a sabiendas productos no conformes.
¿Se puede usar un valor AQL para cada componente de la pluma de inyección?
No es apropiado ningún valor universal. El equipo responsable debe considerar la característica, el riesgo del dispositivo, el conocimiento del proceso, el sistema de inspección y el acuerdo comercial.
¿Una muestra aceptada demuestra que todas las unidades cumplen?
No. El muestreo por aceptación toma una decisión probabilística de lote. Los controles de los proveedores, la capacidad de proceso, la trazabilidad y la retroalimentación posterior al lanzamiento siguen siendo necesarios.
¿Se puede reducir la inspección de entrada tras un buen desempeño del proveedor?
Un sistema de muestreo controlado puede incluir disposiciones reducidas o de lote skip y reglas de conmutación. Aplica la norma actual y el procedimiento aprobado por el comprador en lugar de reducir la inspección de forma informal.
Fuentes y método editorial
Las preguntas de compra, la matriz de reseñas y las explicaciones son análisis editoriales originales. Las cifras de producto publicadas pertenecen a los terceros designados. Las referencias de estándares utilizan ámbitos públicos oficiales; Se necesitan todas las normas aplicables y la evidencia del proyecto para las decisiones de conformidad.
- ISO 2859-1:2026, esquemas de muestreo indexados en AQL para inspección lote por lote. Comprobado 2026-10-31.
- ISO 28590:2017, Introducción a la serie ISO 2859. Comprobado 2026-10-31.
- FDA, Regulación del Sistema de Gestión de la Calidad. Comprobado 2026-10-31.
- NIST/SEMATECH: ¿qué es el muestreo por aceptación?. Comprobado 2026-10-31.
No se reclama HYTANBIO resultado de laboratorio, certificación de producto, evaluación clínica o aprobación de compatibilidad. Las correcciones y actualizaciones de código fuente pueden enviarse a info@hytanbio.com; ver nuestro Política editorial.