
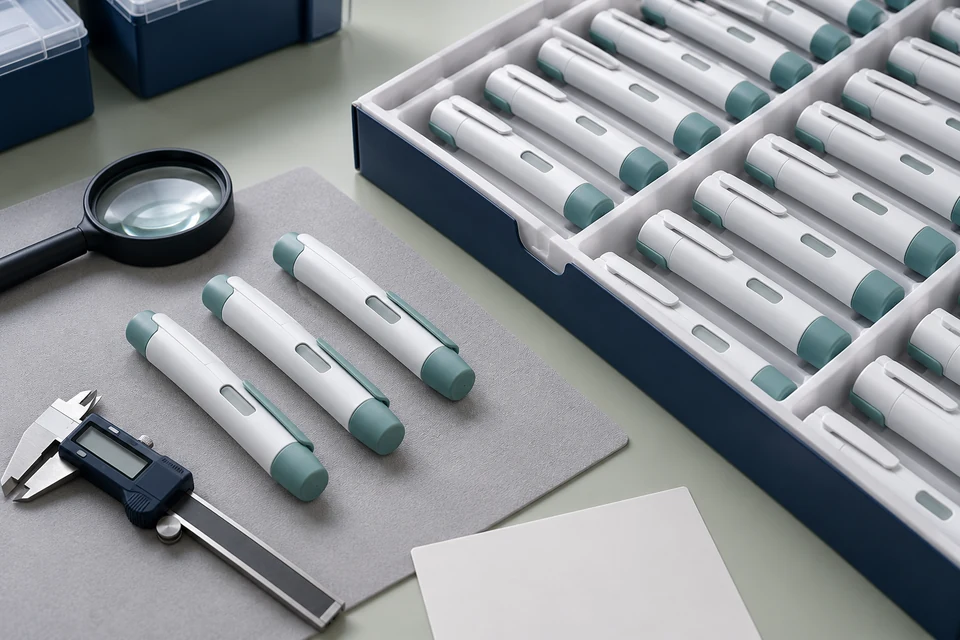
Ce guide explique les concepts d’approvisionnement et de planification qualité. Elle ne prescrit pas de règle AQL, de taille d’échantillon, de règle de défaut critique ou de décision de publication pour un dispositif ou un marché spécifique.
Que signifie l’AQL pour un lot de stylos injectables entrants ?
L’AQL indique un schéma d’échantillonnage pour l’acceptation des lots ; Il ne décrit pas le pourcentage exact de défauts dans un envoi accepté.
ISO 2859-1 : 2026 traite de l’inspection par attributs pour une série continue de lots. Le plan relie la taille du lot, le niveau d’inspection et l’AQL à un code de taille d’échantillon et des numéros d’acceptation ou de refus. La norme utilise également des règles de commutation afin que la sévérité des inspections puisse répondre à l’historique des lots soumis. Un acheteur doit enregistrer l’édition utilisée car la troisième édition 2026 a remplacé la 1999 édition et ses modifications.
L’échantillonnage par acceptation prend une décision probabiliste à partir d’un échantillon. Cela crée des risques pour les producteurs et les consommateurs qui doivent être compris par l’équipe responsable de la qualité. Un terrain accepté peut toujours contenir des unités non conformes, et un lot conforme peut être rejeté par le plan. AQL devrait donc s’inscrire dans un système de contrôle fournisseur plus large. Il ne peut pas remplacer une spécification adéquate, un processus performant, une traçabilité, un retour d’information sur les plaintes ou un contrôle spécial pour une caractéristique où un plan d’échantillonnage n’offre pas une protection acceptable.
Identifiants de plan à enregistrer
- Édition standard et type de plan
- Taille du terrain et niveau d’inspection
- Code d’index AQL et de taille d’échantillon
- Règles d’acceptation, de rejet et de changement
Comment devrait-on définir le lot et l’échantillon aléatoire ?
Une décision d’échantillonnage utile commence par un lot qui représente un contexte contrôlé de production et de traçabilité, suivi d’une méthode de sélection véritablement aléatoire.
Définissez le fournisseur, le site de fabrication, le numéro de composant, la révision, le matériau ou la couleur si pertinent, la période de production et l’identifiant de traçabilité. Évitez de combiner des unités provenant de différents moules, cavités, procédés ou révisions lorsque ce mélange empêche une disposition significative. Si l’envoi contient plusieurs sous-lots traçables, précisez si chacun est inspecté séparément ou comment le plan les traite.
La sélection aléatoire devrait atteindre tout le lot, pas seulement les cartons les plus proches de la porte. Consignez l’emplacement des cartons ou des palettes et la méthode utilisée pour sélectionner les unités. Un échantillon de commodité peut manquer des défauts regroupés et ne soutient pas la décision statistique prévue. Protégez les échantillons contre les dommages lors du retrait et préserver leur identité lors de l’inspection. Pour les essais destructifs ou fonctionnels, définissez si les unités échantillonnées reviennent en stock. Si un fournisseur soumet à nouveau un lot rejeté après tri ou retravail, gardez la disposition originale, le dossier de remise et l’identité du nouveau lot connectés plutôt que de traiter l’envoi comme une première soumission intacte.
Champs de registres de lots
- Fournisseur, site et procédé
- Numéro de pièce, révision et lots de composants
- Traçabilité de l’expédition et de la production
- Emplacements d’échantillonnage et identités des unités sélectionnées
Comment les catégories de défauts et les méthodes d’inspection doivent-elles être définies ?
Classez les caractéristiques selon le risque de l’appareil et l’impact sur la spécification, puis utilisez une méthode d’inspection capable de détecter la non-conformité définie.
Une marque cosmétique, une dimension qui affecte la rétention de la cartouche et une caractéristique pouvant empêcher la délivrance de la dose n’ont pas la même conséquence. Définir chaque non-conformité en termes observables et la relier au dessin, à la spécification ou à la norme visuelle approuvée. Évitez les labels comme major ou minor sans exemple écrit ou règle de décision. Les équipes responsables de la qualité et de l’ingénierie doivent identifier les caractéristiques nécessitant un contrôle particulier en dehors d’un plan AQL de routine.
Vérifiez que les jauges, les luminaires et les conditions visuelles sont adaptés. Un plan d’échantillonnage ne peut pas corriger un système de mesure qui ne peut pas distinguer les parties conformes des parties non conformes. Enregistrer l’étalonnage, la résolution, l’éclairage, le grossissement et la qualification de l’opérateur selon les besoins. L’inspection par attribut produit une décision conforme ou non, tandis que les données variables peuvent fournir des informations différentes sur la distribution des processus. Choisissez la méthode qui prend en charge cette exigence. Gardez séparés les tests destructifs, les tests fonctionnels et les vérifications d’apparence lorsqu’ils utilisent des échantillons ou des règles de disposition différentes.
Revue des caractéristiques
- Définition des exigences et des défauts
- Risque et effet des dispositifs en aval
- Méthode d’inspection et capacité de mesure
- Disposition de l’échantillon et voie d’escalade
Matrice de révision des preuves
| Couche de décision | Définition requise | Erreur courante à éviter |
|---|---|---|
| Lot | Frontière de production et d’expédition traçable | Combiner des révisions ou des historiques de processus sans rapport |
| Exemple | Sélection aléatoire sur le terrain accessible | Ne prenant que des cartons pratiques ou des unités de couche supérieure |
| Caractéristiques | Exigence observable et méthode capable | Utilisation d’étiquettes de défauts vagues sans exemples |
| Plan | Édition, niveau, AQL et procédure de commutation | Traiter l’AQL comme le taux de défauts autorisé dans un seul lot |
| Disposition | Dossiers d’acceptation, de refus, de retravail et de resoumission | Effacer le premier rejet après tri |
Quelles preuves du fournisseur doivent accompagner l’inspection à venir ?
L’inspection à venir doit utiliser les dossiers des fournisseurs et les connaissances de processus sans transformer un certificat en une décision de libération automatique.
Demandez la spécification d’achat, la révision approuvée, le certificat ou le dossier de test si nécessaire, la traçabilité du lot et le statut de modification. Vérifiez si les preuves du fournisseur couvre la même caractéristique et le même lot que la décision de réception. Une déclaration générique de matière ou un rapport dimensionnel antérieur peut justifier la qualification du fournisseur, mais n’établit pas que l’expédition actuelle répond à toutes les exigences de l’appareil.
Utilisez l’historique des inspections pour gérer la relation. ISO 2859-1 : 2026 inclut le changement de concepts pour une série continue de lots ; Appliquerez-les par une procédure contrôlée plutôt qu’une réduction informelle de l’échantillon. Un lot défaillant nécessite un confinement documenté, une distribution, la réponse des fournisseurs et l’évaluation des unités déjà utilisées. Dans le cadre du QMSR de la FDA, les fabricants de dispositifs finis ont besoin de contrôles et de dossiers de qualité applicables. L’accord de qualité doit attribuer des responsabilités de notification, de déviation, de retravail, de resoumission et de conservation des documents. Une inspection réduite ne retire pas l’obligation du fournisseur de respecter la spécification ni la responsabilité de l’acheteur concernant la décision concernant l’appareil finalisé.
Paquet de preuves
- Spécifications approuvées et révision d’achat
- Dossiers fournisseurs spécifiques à chaque lot
- Résultat et élimination à venir
- Action corrective, historique des changements et des tendances
Pourquoi un échantillon peut-il manquer une unité défectueuse ?
Un échantillon ne peut contenir aucun défaut observé même lorsque des unités non conformes existent dans la population. La probabilité dépend des hypothèses d’échantillonnage et n’est pas égale à l’étiquette AQL.
Considérons un exemple binomial éditorial avec 80 observations indépendantes et une probabilité constante de 1 % de non-conformité par observation. La probabilité d’en détecter au moins un est 1 − 0.99⁸⁰, soit environ 55.2 % ; la probabilité d’en observer aucun·e est d’environ 44.8 %. Ce sont des calculs illustratifs transparents, et non un plan d’échantillonnage ISO 2859-1, une taille d’échantillon recommandée ou des données d’inspection en usine.
Un lot fini échantillonné sans remplacement peut nécessiter un modèle de probabilité différent, et les défauts regroupés peuvent violer l’hypothèse d’indépendance. L’exemple explique pourquoi zéro défaut observé ne prouve pas un envoi sans défaut. Le NIST décrit l’échantillonnage par acceptation comme une décision concernant la disposition des lots. Son objectif doit être distingué de l’estimation exacte de la qualité du lot ou de la démonstration de la capacité de procédé à long terme.
Déclarez le modèle avant d’utiliser le nombre
- Population et méthode d’échantillonnage
- Hypothèses d’indépendance ou de lots finis
- Événement de détection en cours de calcul
- Limites de la conclusion résultante
Comment un lot défaillant doit-il être contenu et disposé ?
Mettez en quarantaine le lot affecté, conservez le dossier d’inspection original et autorisez une disposition documentée avant l’utilisation du matériau. Un échec d’inspection doit rester traçable après tri, retravail ou resoumission.
Notez la caractéristique, les identités de l’échantillon, la méthode, les non-conformités observées et la règle d’acceptation qui a déclenché la décision. Identifier le matériel et les unités associés déjà introduits en assemblage. Attribuer la responsabilité de l’enquête du fournisseur et évaluer si la découverte modifie le statut des lots précédents. Une demande de déviation doit indiquer l’exigence et le champ autorisé plutôt que de réviser silencieusement le critère d’inspection.
Si le tri ou le retravail est approuvé, définissez sa méthode, sa capacité de mesure, sa séparation et sa vérification. Conservez le nouveau lien de traçabilité et la décision de resoumission. L’inspection des attributs entrants ne remplace pas la vérification de la précision de la dose, le travail de fermeture des conteneurs, les tests de force ou la validation de conception. Ces activités répondent à différentes questions sur les produits. Clôturez la décision de réception, par une libération autorisée, un retour ou une autre disposition approuvée et conservez les preuves dans l’historique de performance du fournisseur.
Boucle la boucle avec un enregistrement auditable
- Portée de confinement et inventaire affecté
- Disposition autorisée et justification
- Retravail ou vérification de tri
- Réponse des fournisseurs et mise à jour de l’historique d’inspection
Questions fréquemment posées
AQL signifie-t-il que le fournisseur peut expédier ce pourcentage de défauts ?
Non. AQL indexe un schéma d’échantillonnage d’acceptation et se rapporte à la performance moyenne du processus dans le système. Ce n’est pas une permission d’expédier sciemment un produit non conforme.
Peut-on utiliser une seule valeur AQL pour chaque composant du stylo d’injection ?
Aucune valeur universelle n’est appropriée. L’équipe responsable doit prendre en compte la caractéristique, le risque de l’appareil, la connaissance des procédés, le système d’inspection et l’accord commercial.
Un échantillon accepté prouve-t-il que toutes les unités sont conformes ?
Non. L’échantillonnage d’acceptation prend une décision probabiliste du lot. Les contrôles fournisseurs, la capacité des processus, la traçabilité et les retours post-publication restent nécessaires.
L’inspection des clients peut-elle être réduite après une bonne performance du fournisseur ?
Un système d’échantillonnage contrôlé peut inclure des dispositions réduites ou à saut-lot ainsi que des règles de commutation. Appliquez la norme actuelle et la procédure approuvée par l’acheteur plutôt que de réduire l’inspection de façon informelle.
Sources et méthode éditoriale
Les questions d’achat, la matrice de critiques et les explications sont des analyses éditoriales originales. Les chiffres publiés sur les produits appartiennent aux tiers nommés. Les références de normes utilisent des champs publics officiels ; Les normes complètes applicables et les preuves du projet sont nécessaires pour les décisions de conformité.
- ISO 2859-1 :2026, schémas d’échantillonnage indexés AQL pour l’inspection lot par lot. J’ai vérifié 2026-10-31.
- ISO 28590:2017, Introduction à la série ISO 2859. J’ai vérifié 2026-10-31.
- FDA, Réglementation des systèmes de gestion de la qualité. J’ai vérifié 2026-10-31.
- NIST/SEMATECH : qu’est-ce que l’échantillonnage d’acceptation ?. J’ai vérifié 2026-10-31.
Aucun résultat de laboratoire HYTANBIO, certification du produit, évaluation clinique ou approbation de compatibilité n’est revendiqué. Les corrections et mises à jour de source peuvent être envoyées à info@hytanbio.com; voir notre Politique éditoriale.